


|
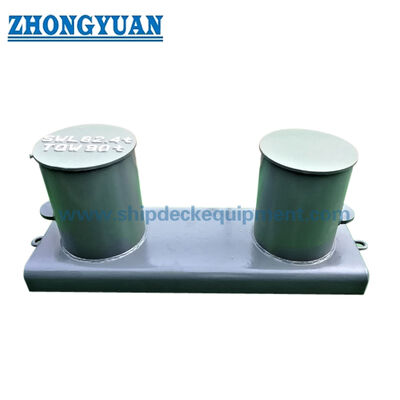
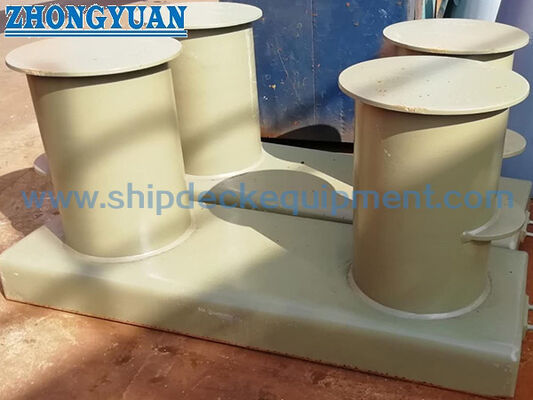
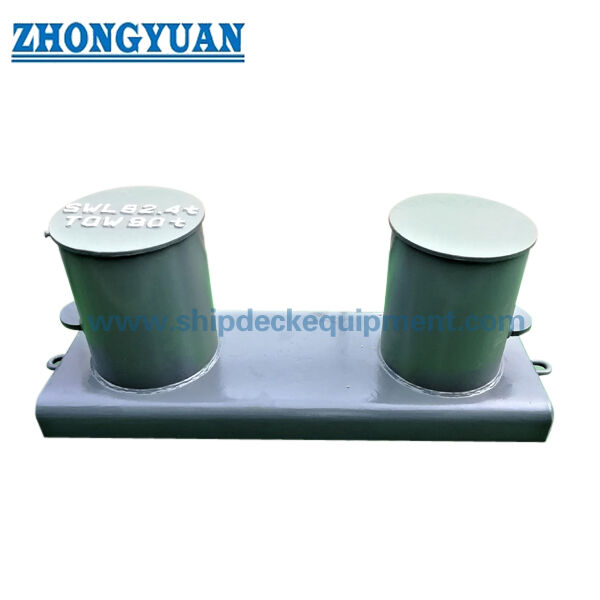
100~800mm 가공된 듀얼비트 매킹 볼러드 넓은 베이스 플레이트 JIS F 2001 타입 B
제품 상세 정보:
| 원래 장소: | 중국 |
| 브랜드 이름: | Zhongyuan Marine Equipmen |
| 인증: | CCS, NK, BV, ABS, DNV, LR, KR, IRS, RS, RINA, CRS, Makers Test Certificate |
| 모델 번호: | 표준 또는 맞춤형 |
결제 및 배송 조건:
| 최소 주문 수량: | 1개 단위 |
|---|---|
| 가격: | Based on quotation |
| 포장 세부 사항: | 표준 팔레트 또는 맞춤형 포장 수출 |
| 배달 시간: | 프로젝트 요구 사항에 따라 |
| 지불 조건: | 전신환, 신용장 |
| 공급 능력: | 프로젝트 요구사항에 따른 맞춤형 생산 |
|
상세 정보 |
|||
| 기준: | JIS F 2001 B형 | SWL 범위: | 29KN-981KN |
|---|---|---|---|
| 재료: | C-Mn강, 스테인레스강도 쇄빙선용 특수강 공급 가능 | 공칭 직경: | 100~800mm |
| 무게: | 18.9~3071kg | 표면 처리: | S2.5로 샌드블라스팅 + 에폭시 숍 프라이머 1층, 광택 스테인레스 스틸, 맞춤형 표면 처리 가능. |
| 등급 확인서: | CCS, NK, BV, ABS, DNV, LR, KR, RINA, IRS, RS 등 | ||
| 강조하다: | JIS F 2001-1990 보트 계류 볼라드,보트 계류 볼라드,JIS F 2001-1990 선박 계류 장비 |
||
제품 설명
100~800mm 가공된 듀얼비트 매킹 볼러드 넓은 베이스 플레이트 JIS F 2001 타입 B
제품 개요
JIS F 2001형 B형 듀플 비트 매어링 볼라드는 선박 갑판의 매어링 라인을 고정하는 데 사용되는 갑판 용접형 선박 매어링 피팅이다.B형 배열은 넓은 기판에 두 개의 제조 된 기둥을 사용합니다., 그리고 보러드는 일반적으로 표준 유형, 명목 지름, SWL, 갑판 배열, 로프 유형, 용접 인터페이스, 코팅 요구 사항 및 인증 범위에 따라 선택됩니다.
이 용접 된 강철 구조물에서 기둥은 강철 파이프 또는 파이프에 롤링되어 용접 된 강철 판으로 만들어질 수 있습니다. 파이프와 베이스 연결은 적절한 굴곡 용접으로 준비되어야합니다.그리고 갑판 연결은 승인된 조선소 용접 세부 사항을 따라야합니다.용접 선에 닿을 수 있는 용접 톱니 또는 가장자리는 사용 중 로컬 로프 가열을 줄이기 위해 매착되고 부드럽게 닦아야 합니다.
빠른 사양
• 제품 종류: 넓은 기판과 함께 제조 된 이중 비트 매어링 볼러드 → 선박 갑판 구성에 대한 갑판 용접 매어링 포인트
• 표준 및 유형: JIS F 2001 유형 B, ISO 13795 참조 → 배 및 해양 기술 응용을위한 기판 유형의 보러드
• SWL 범위: 제공 된 표에서 29 ~ 981 kN → 초기 볼러드 크기 선택에 사용됩니다. 갑판 강화 및 승인은 프로젝트에 따라 다릅니다.
• 명목 지름 범위: 100 ~ 800 mm → 제공된 B형 사이즈 범위 내의 작은 또는 큰 선박 갑판 매킹 위치를 포함합니다.
• 포스트 외부 지름: Φ114.3 ~ Φ812.8 mm → 시각 검사, 제조 계획 및 웹 페이지 도면 일치을위한 주요 포스트 크기.
• 무게 범위: 18.9 ~ 3071 kg → 가격, 취급, 포장, 운송 계획 및 조선소 설치 준비에 유용합니다.
• 제조 경로: 파이프에 롤링 된 철강 파이프 또는 철강 판 → 길쭉한 용접 및 로프 접촉 영역은 적용될 경우 매끄럽게 닦아야합니다.
• 표면 처리: Sa 2.5 블래스팅 + 한층 에포시 상점 프라이머 참조 → 닦은, 젤리화 또는 사용자 정의 마감은 정해진 경우 논의 될 수 있습니다.
주요 기술 매개 변수
주요 웹 페이지 JIS F 2001 타입 B 제조 된 이중 비트 매어링 보러드의 차원. 다른 내용이 명시되지 않는 한 차원은 mm입니다.SWL 값은 제공 테이블에서 그리고 로프 MBL로 변환되어서는 안 됩니다, 시험 부하, 또는 프로젝트 확인이 없는 파기 부하.
| 명목 다이아. | SWL (kN) | 무게 (kg) | A ((mm) | B(mm) | C(mm) | D(mm) | Φ(mm) |
| 100 | 29 | 18.9 | 196 | 250 | 165 | 445 | 114.3 |
| 125 | 39 | 29.4 | 246 | 315 | 195 | 540 | 139.8 |
| 160 | 49 | 44.7 | 316 | 400 | 225 | 670 | 165.2 |
| 200 | 78 | 79.5 | 378 | 500 | 290 | 860 | 216.3 |
| 250 | 118 | 139 | 470 | 630 | 360 | 1065 | 267.4 |
| 315 | 196 | 261 | 597 | 800 | 430 | 1300 | 318.5 |
| 355 | 255 | 361 | 663 | 890 | 480 | 1475 | 355.6 |
| 400 | 314 | 502 | 749 | 1000 | 550 | 1630 | 406.4 |
| 450 | 382 | 685 | 841 | 1130 | 620 | 1840 | 457.2 |
| 500 | 451 | 911 | 928 | 1250 | 690 | 2040 | 508.0 |
| 560 | 549 | 1208 | 1025 | 1380 | 750 | 2240 | 558.8 |
| 630 | 686 | 1601 | 1152 | 1570 | 820 | 2510 | 609.6 |
| 710 | 804 | 2252 | 1294 | 1750 | 960 | 2840 | 711.2 |
| 800 | 981 | 3071 | 1480 | 2000 | 1100 | 3240 | 812.8 |
선택 및 조사 가이드
단계 1: JIS F 2001 B형 제조된 이중 비트 매어링 보러드를 확인하고 배 매어링 배치에 따라 명목 지름 / SWL를 선택합니다.
단계 2: 로프 종류, 로프 크기, 로프 리드 방향, 앙어링 라인 배열, 그리고 보러드가 새로 건설되거나 교체될 것인지 확인합니다.
단계 3: 갑판 설치 위치, 갑판 강화, 기판 용접 인터페이스, 굴곡 준비 및 모든 조선소 용접 또는 NDT 요구 사항을 확인합니다.
단계 4: 제조 요구 사항을 확인합니다: 파이프에 롤링 된 철강 파이프 기둥 또는 철강 판, 파이프에서 베이스로 갈대 용접 및 로프 접촉 영역에서 용접 매듭의 썰매.
단계 5: 재료 등급, 표면 처리, 코팅 시스템, 가루화 / 닦은 요구 사항 및 부식 보호 요구 사항을 확인합니다.
단계 6: 표기 전에 인증서의 범위를 확인합니다: 제조자 인증서, 재료 인증서, 클래스 인증서, 목격자 검사 또는 클래스 승인 요구 사항.
단계 7: 양, 배의 종류, 설치 도면 또는 참조 사진, 배송 목적지, 포장 요구 사항 및 필요한 배송 시간
구조
Two fabricated vertical posts | Wide base plate | Pipe-to-base groove welds | Deck welding edge | Smooth ground rope-contact seams | Steel pipe or rolled-plate pipe construction | Shop primer or specified surface treatment
제조, 용접 및 고정 공학 장점
• B형 넓은 기판판은 선박 매킹 스테이션에 대한 선박 갑판 용접 인터페이스를 제공합니다. 최종 갑판 강화 및 용접 세부 사항은 조선소 또는 설계 사무실에 의해 확인되어야합니다.
• 프로젝트 요구 사항, 재료 가용성 및 제조 계획에 따라 철강 파이프 포스트 또는 롤 스틸 플레이트 파이프 포스트를 사용할 수 있습니다.
• 판 이 파이프 에 롤 될 때, 길쭉한 바늘 을 용접 하고 부드럽게 닦아야 합니다. 특히 로프 가 둥지 표면 을 통과 하거나 접촉 할 수 있는 곳 에서 그렇습니다.
• 파이프와 베이스 연결에서 구간 준비는 승인 된 WPS에 따라 수행되면 더 깊은 용접 침투와 더 나은 구조 연속성을 지원합니다.
• 덱 용접 가장자리는 프로젝트 도면에서 필요한 경우 깊은 침투 용접을 위해 준비 될 수 있지만 최종 용접 형태, 용접 다리, NDT,그리고 수업 증언은 제작 전에 확인되어야 합니다.
• 부드럽고 튼튼 한 로프 접촉 표면 은 일반 매킹 처리 도중 철 로프, 마닐라 / 시살 섬유 로프, 또는 합성 로프 에 있는 날카로운 지역 접촉 을 줄이는 데 도움 이 된다.
• 공급된 SWL 범위는 29 ~ 981 kN로 구매자가 SWL와 로프 MBL, 시험 부하 또는 파기 부하를 혼합하지 않고 매어링 직무를 선택 할 수 있습니다.
• 표면 처리는 용기 페인팅 사양, 부식 환경 및 소유자 검사 요구 사항에 맞춰질 수 있습니다.
사용자 지정 속성
• 표준: JIS F 2001 타입 B → 용기 도면 또는 소유자 사양이 B 타입 기판 보러드 배열을 요구하는 경우 사용.
• 제품명: 수송제품이 아닌 수송선을 고정하기 위한 제조된 듀얼 비트 매어링 볼러드 → 데크 매어링 피팅.
• 베이스 형태: 넓은 베이스 플레이트 → 갑판 용접 발자국을 제공하며 갑판 강화 및 용접 세부 사항과 함께 확인해야합니다.
• SWL 범위: 29 ~ 981 kN → 제공 된 테이블 및 프로젝트 매킹 계산에 따라 선택하십시오.
• 명목 지름: 100 ~ 800 mm → 가격, 도면 일치 및 제품 식별을위한 주요 크기 기본.
• 재료 옵션: C-Mn 스틸 / 스테인리스 스틸 / 빙하 프로젝트용 특수 스틸 → 최종 재료 품질 및 추적성이 확인됩니다.
• 제조 방법: 파이프에 롤링 된 철강 파이프 또는 철강 판 → 로프 접촉 보호에 용접 매듭 마무리 작업이 중요합니다.
• 용접 요구 사항: 굴곡으로 준비 된 파이프-바이스 및 데크 용접 → 최종 용접 형태, WPS, NDT 및 클래스 증인 범위가 확인되어야합니다.
• 적용 가능한 로프 참조: 철 로프, 마닐라 및 시살 섬유 로프, 합성 로프 → 로프 크기와 납 배열은 용기 도면으로 확인해야합니다.
• 표면 처리: Sa 2.5 블래스팅 + 에포시 샵 프라이머 참조 → 최종 코팅, 젤리화 또는 닦은 마무리 프로젝트 요구 사항에 따라.
• 인증 요구 사항: 프로젝트 요구 사항에 따라 요청에 따라 사용할 수 있습니다 → 클래스 검사 및 승인 범위는 제안 전에 확인되어야합니다.
어떻게 작동 합니까?
Mooring line is led around the double bitt bollard → Rope load is held by the two fabricated posts → Local force transfers through the pipe-to-base welds and wide base plate → Load is transferred into the reinforced deck structure through the deck weld → Inspection and final coating are completed according to project requirement
신청서
덩어리 운송선 탱크선 컨테이너 선박 일반 화물선 작업선 拖船 선박 갑판 매어링 역 조선소 신축사업 교체 및 수리사업
인증 및 장점
인증서는 프로젝트 요구 사항, 검사 범위, 재료 추적성, 용접 문서 및 클래스 사회 승인 절차에 따라 구성 될 수 있습니다.
인증: CCS, NK, BV, ABS, DNV, LR, KR, IRS, RS, RINA, CRS, 제작자 시험 인증서
그림 & 사진

FAQ
Q1: 올바른 JIS F 2001 B형 보러드 크기를 어떻게 선택해야 합니까?
A1: nominal diameter와 SWL를 선착장 배치, 로프 타입, 로프 크기, 로프 리드 방향, 갑판 강화 및 프로젝트 승인 요구 사항에 따라 선택합니다.제공된 SWL 테이블은 bollard 선택에 대한 것이며 로프 MBL 또는 시험 부하로 취급해서는 안됩니다..
Q2: 왜 폭 넓은 기판이 B형 보러드에서 중요한가?
A2: 넓은 기판은 갑판 용접 인터페이스를 제공하며 선박 구조에 볼러드 힘을 분배하는 데 도움이됩니다. 실제 갑판 두께, 강화, 용접 형태,그리고 검사 요구 사항은 조선소 또는 설계 사무실에 의해 확인되어야 합니다..
Q3: 주문 전에 어떤 용접 및 제조 세부 사항이 확인되어야합니까?
A3: 스틸 파이프 또는 롤링 된 스틸 플레이트 파이프로 된 기둥인지 확인, 파이프에서 베이스까지의 굴곡 용접 세부 사항, 데크 용접 준비, 용접 다리 또는 침투 요구 사항, WPS / NDT 범위,재료 인증서, 표면 처리, 그리고 수업 증거가 필요한지 여부.