


|
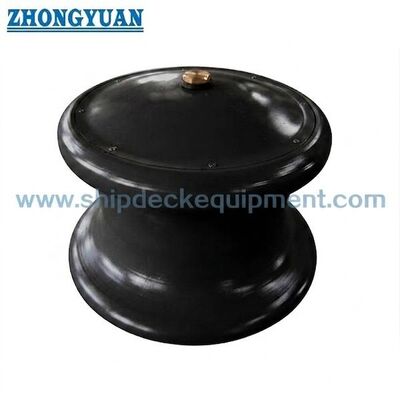
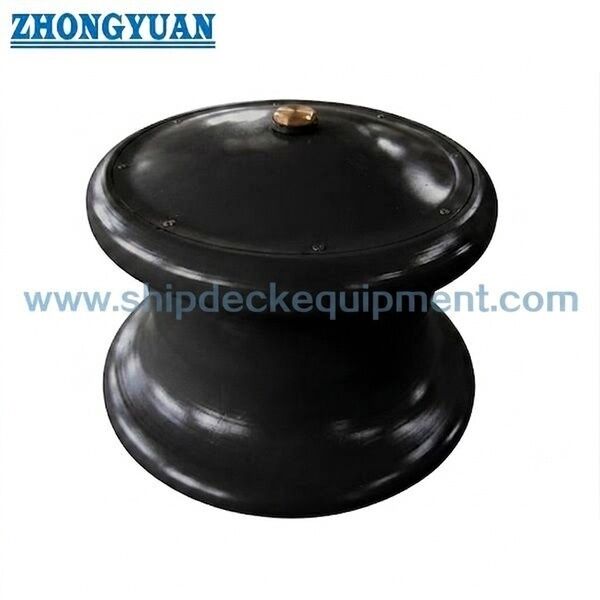
150–500mm 강판 계류 롤러 (방진 커버 포함, ISO 13755:2020 Type C 준수)
제품 상세 정보:
| 원래 장소: | 중국 |
| 브랜드 이름: | Zhongyuan Marine Equipmen |
| 인증: | CCS, NK, BV, ABS, DNV, LR, KR, IRS, RS, RINA, CRS, Makers Test Certificate |
| 모델 번호: | 표준 또는 맞춤형 |
결제 및 배송 조건:
| 최소 주문 수량: | 1개 단위 |
|---|---|
| 가격: | Based on quotation |
| 포장 세부 사항: | 표준 팔레트 또는 맞춤형 포장 수출 |
| 배달 시간: | 프로젝트 요구 사항에 따라 |
| 지불 조건: | 전신환, 신용장 |
| 공급 능력: | 프로젝트 요구사항에 따른 맞춤형 생산 |
|
상세 정보 |
|||
| 기술 표준: | ISO 13755-2020 | 유형: | 상단 먼지 커버가 있는 유형 C |
|---|---|---|---|
| 롤러 직경: | 150~500mm | 어떤 롤러.: | 단 롤러 |
| 롤러 웨이트: | 21~253kg | 재료: | 주조 스테인레스 스틸, 주조 강철 |
| 표면 처리: | S2.5로 샌드블라스팅 + 에폭시 숍 프라이머 1층, 광택 스테인레스 스틸, 맞춤형 표면 처리 가능. | 등급 확인서: | CCS, NK, BV, ABS, DNV, LR, KR, BKI, IRS, RS 등 |
| 강조하다: | 150–500mm 강판 계류 롤러,방진 커버 ISO 13755 Type C 롤러,ISO 13755:2020 제작 계류 롤러 |
||
제품 설명
150~500mm 스틸 플레이트 매킹 롤러와 먼지 덮개
제품 개요
ISO 13755:2020 C형 스틸 롤러는 철강판으로 만든 제조된 롤러로, 롤러는 철강 튜브 또는 형성된 판으로 구성되어 있으며 먼지 덮개가 장착되어 있습니다.그것은 배 옆 롤러 페어리드 및 기판 페어리드 장치 내에서 사용되며 로프에 미끄러지는 접촉을 줄이는 동안 방향의 제어 된 변화를 통해 턱을 안내합니다..
타입 C는 ISO 13755 강철 롤러 가족 내에서 제조 된 대안입니다.타입 C는 강철판 / 파이프 구조와 자체 차원 배열을 사용합니다.표준 참조 SWL 케이스는 적용 가능한 로프 기울기 각도를 기반으로 유지되며 제조 된 구조는 대응하는 B 타입 크기보다 낮은 참조 계산 질량을 가지고 있습니다.따라서 명목 크기를 고려하여 선택해야 합니다., 로프 지름 및 D / d 비율, 설치 기하학, 제조 품질, 용접 검사, 기초 설계 및 프로젝트 승인 요구 사항.
빠른 사양
• 타입: ISO 13755:2020 타입 C, 먼지 덮개와 함께 철판 구조 → A / B 타입의 철 casting 롤러에 대한 제조 대안.
• 명목 크기: Dn 150 / 200 / 250 / 300 / 350 / 400 / 450 / 500 mm → Dn는 표준 롤러 외부 지름 표시입니다.
• 참조 SWL: θ = 90°에서 265 ∼1,942 kN, θ = 0°에서 186 ∼1,373 kN → 실제 탑승 SWL는 승인된 기초 및 갑판 아래 강화에 따라 달라집니다.
• 계산량: 21~253 kg/세트 → 동일한 명목 크기에 B형보다 낮은 표준 기준량; 최종 설치 설계는 계속 부하에 의해 구동됩니다.
• 롤러 재료 기본: 235 N/mm2 이내의 굴착점 → C 타입 롤러의 강철 판은 강철 튜브 또는 형성판으로 만들어집니다.
• 축 / 부시 기반: 350 N/mm2 또는 그 동등 이상의 양점의 가열 가능한 강철 축 재료; 구리, 청동 또는 그 동등한 부시.
• 제조 검사: 용접 및 형성 된 표면은 눈에 띄는 결함이 없어야 합니다. 로프 접촉 표면은 매끄럽고 유해한 불규칙이 없어야 합니다.
• 유지보수 기초: 외부 항 경화 완공 및 기름진 회전 부품 → 먼지 덮개, 용접 상태, 부시 마모 및 자유로운 회전
주요 기술 매개 변수
선택된 ISO 13755:2020 C형 차원 및 기준 부하. 다른 내용이 명시되지 않는 한 차원은 mm입니다.
|
Dn |
D2 |
D3 |
D4 |
D5 |
D6 |
SWL θ=90° (kN) |
SWL θ=0° (kN) |
질량 (kg) |
|---|---|---|---|---|---|---|---|---|
| 150 | 230 | 220 | 121 | 95 | 110 | 265 | 186 | 21 |
| 200 | 300 | 280 | 162 | 118 | 140 | 441 | 314 | 37 |
| 250 | 370 | 340 | 186 | 136 | 160 | 579 | 412 | 56 |
| 300 | 430 | 400 | 209 | 149 | 180 | 726 | 510 | 86 |
| 350 | 490 | 455 | 236 | 172 | 195 | 1,040 | 736 | 127 |
| 400 | 560 | 520 | 254 | 184 | 207 | 1,246 | 883 | 174 |
| 450 | 620 | 580 | 269 | 199 | 225 | 1,599 | 1,128 | 215 |
| 500 | 680 | 640 | 293 | 217 | 240 | 1,942 | 1,373 | 253 |
선택 및 조사 가이드
• 단계 1: ISO 13755:2020 C 타입을 확인하고 배 매킹 배열 및 요구되는 롤러 외부 지름에 따라 명목 크기를 Dn 150 500를 선택하십시오.
• 단계 2: 롤러를 통해 로프 리드 방향 및 작동 각도와 함께 매킹 라인 지름, 구조 및 허용되는 D / d 비율을 확인합니다.
• 단계 3: 적용 가능한 θ 로드 케이스, SWL, 선박 또는 기판 페어리드 배열, 기초 기하학 및 하층 강화에 필요한 것을 확인합니다.
• 단계 4: C형 강철판 재료 요구 사항, 축 및 부시 재료, 제조 / 용접 검사 범위, 먼지 덮개 배열 및 재료 추적성을 확인합니다.
• 단계 5: 코팅 시스템, 차원 검사, 용접 시각 / NDT 요구 사항, 윤활, 표시 및 분류회사 참여를 확인합니다.
• 단계 6: 양, 배의 종류, 설치 위치, 도면 또는 참조 사진, 배송 목적지 및 필요한 배송 시간을 제공하십시오.
구조
Steel tube / formed plate roller | Fabricated steel-plate components | Axle | Brass / bronze bush | Dust cover | Grease path / lubrication point | Foundation or pedestal interface | Welded connection to ship structure
제조, 로프 접촉 및 설치 장점
• 타입 C는 철강 튜브 또는 폼플릿 롤러 구조를 사용하며, 철강 튜브 A / B 구조와 구조적으로 다른 제조 경로를 제공합니다.
• C형 강철판의 표준 최소출력 기준은 주사기 최소출력 기준보다 높습니다.그러나 이 값은 더 높은 SWL를 주장하는 데 사용되지 않아야 합니다. 왜냐하면 ISO 참조 SWL 표가 적용 가능한 부하 사례를 규정하기 때문입니다..
• 참조 계산 질량은 목록의 명목 크기에 대해 B 타입보다 낮으며, 이는 운반 무게를 줄일 수 있습니다. 기초 설계는 여전히 승인 된 작동 부하를 기반으로해야합니다.
• 용접 품질 및 차원 통제는 특히 C 타입에 중요 합니다. 왜냐하면 롤러가 하나의 주사철 롤러 몸체로 생산되기 보다는 제조되기 때문입니다.
• 로프 접촉 표면은 부드럽고 용접 스프터, 날카로운 지역 가장자리 또는 매킹 라인을 긁을 수있는 불규칙성이 없어야합니다.
• D/d 비율은 실제 매킹 라인 지름과 로프 제조업체의 지침에 따라 굽기 관련 강도 감소를 완화하기 위해 검토해야합니다.
• 토대 및 용접 연결은 플라스틱 변형이나 균열없이 롤러 로딩을 배체로 전송해야합니다.따라서 제조 된 롤러는 지지 구조와 독립적으로 선택 할 수 없습니다..
사용자 지정 속성
• 표준: ISO 13755:2020 → 현재 ISO 강철 롤러 표준
• 유형: 먼지 덮개와 함께 유형 C → 제조 된 철판 / 튜브 롤 구조.
• 명목 크기: Dn 150~500 mm → 로프 크기, D/d 비율, 라인 경로 및 설치 공간을 선택하십시오.
• 참조 SWL: θ 각의 두 표준 부하 경우 → 실제 탑재 표시는 승인 된 기초와 갑판 아래 강화에 따라 유지됩니다.
• 롤러 재료 기초: 강철 판, 양도점 ≥235 N/mm2 → 강철 튜브 또는 유형 C 배열에 따라 형성 된 판으로 제작 된 롤러.
• 축 / 부시: 가접 가능한 철 축 재료 ≥350 N/mm2 또는 동등.
• 제조 품질: 가시적 인 용접 / 표면 결함이 허용되지 않습니다 → 로프 접촉 표면 완화 및 차원 통제는 주요 수용 포인트입니다.
• 표면 보호: 외부 경화 방지 가공 + 회전 부품의 윤활성화 → 최종 코팅은 선박 / 조선소 사양에 따라합니다.
• 인증서 요구 사항: 주문 범위 → 제조자, 재료, 용접 / 검사 및 클래스 문서에 따라 제공됩니다.
어떻게 작동 합니까?
Mooring line approaches the fabricated roller → Rope bears on the smooth steel contact surface → Roller rotates around the axle and bush → Line direction changes with reduced sliding contact → Load transfers through the fabricated body and foundation / pedestal into the hull structure → Dust cover and lubrication support protection and free rotation
신청서
Shipside roller fairlead arrangements | Pedestal fairleads | Ship deck mooring stations | Mooring-line direction changes | Towing and mooring fitting systems | Fabricated-steel deck equipment projects | Newbuilding and replacement projects
인증 및 장점
인증서는 프로젝트 요구 사항, 재료 추적성, 용접 / 검사 범위 및 분류회사 승인 절차에 따라 구성 될 수 있습니다.사용 가능성은 주문 범위 및 클래스 수용에 따라 달라집니다..
인증: CCS, NK, BV, ABS, DNV, LR, KR, IRS, RS, RINA, CRS, 제작자 시험 인증서
그림 & 사진
FAQ
Q1: ISO 13755 타입 C와 타입 B의 주요 차이점은 무엇입니까?
A1: B형은 윗부분에 먼지 덮개가 있는 강철 롤러를 사용한다. C형은 먼지 덮개가 있는 강철 판 구조를 사용하며, 롤러는 강철 튜브 또는 형성판으로 구성된다.또한 C 타입은 자체의 세부적인 차원 배열을 가지고 있습니다..
Q2: 더 가벼운 C형 기준 질량은 SWL가 낮다는 것을 의미합니까?
A2: 아니. 참조 질량과 SWL는 다른 매개 변수입니다. ISO 표는 가용 SWL 부하 사례를 명목 크기 및 로프 기울기 각도로 제공합니다.기초 및 하층 강화는 여전히 실제 선박 SWL를 결정.
Q3: C형 조사에 어떤 제조 정보 확인해야 합니까?
A3: 명목 크기, 강철판 재료 기반, 제조 도면, 용접/검사 요구 사항, 축 및 부스 재료, 로프 크기와 D/d 비율, 기초 또는 기판 배치,코팅, 인증서의 적용 범위 및 제공 요구 사항
